Zwei Lieferanten geben für ein Singlemode-Patchkabel denselben Einfügungsverlust von 0,20 dB und denselben Rückflussdämpfungswert von ≥55 dB an, doch während sich die eine Charge problemlos über ein ganzes Rack hinweg anschließen lässt, löst die andere bereits beim ersten Feldtest Reflexionsfehler aus. Die Faser, das Kabel und das Polieretikett sind in der Regel identisch. Der Unterschied liegt in der dreidimensionalen Form der Ferrulenstirnfläche, gemessen in Mikrometern und Nanometern – und genau diese Angabe fehlt in den meisten Bestellungen.
Was die Stirnflächengeometrie tatsächlich misst
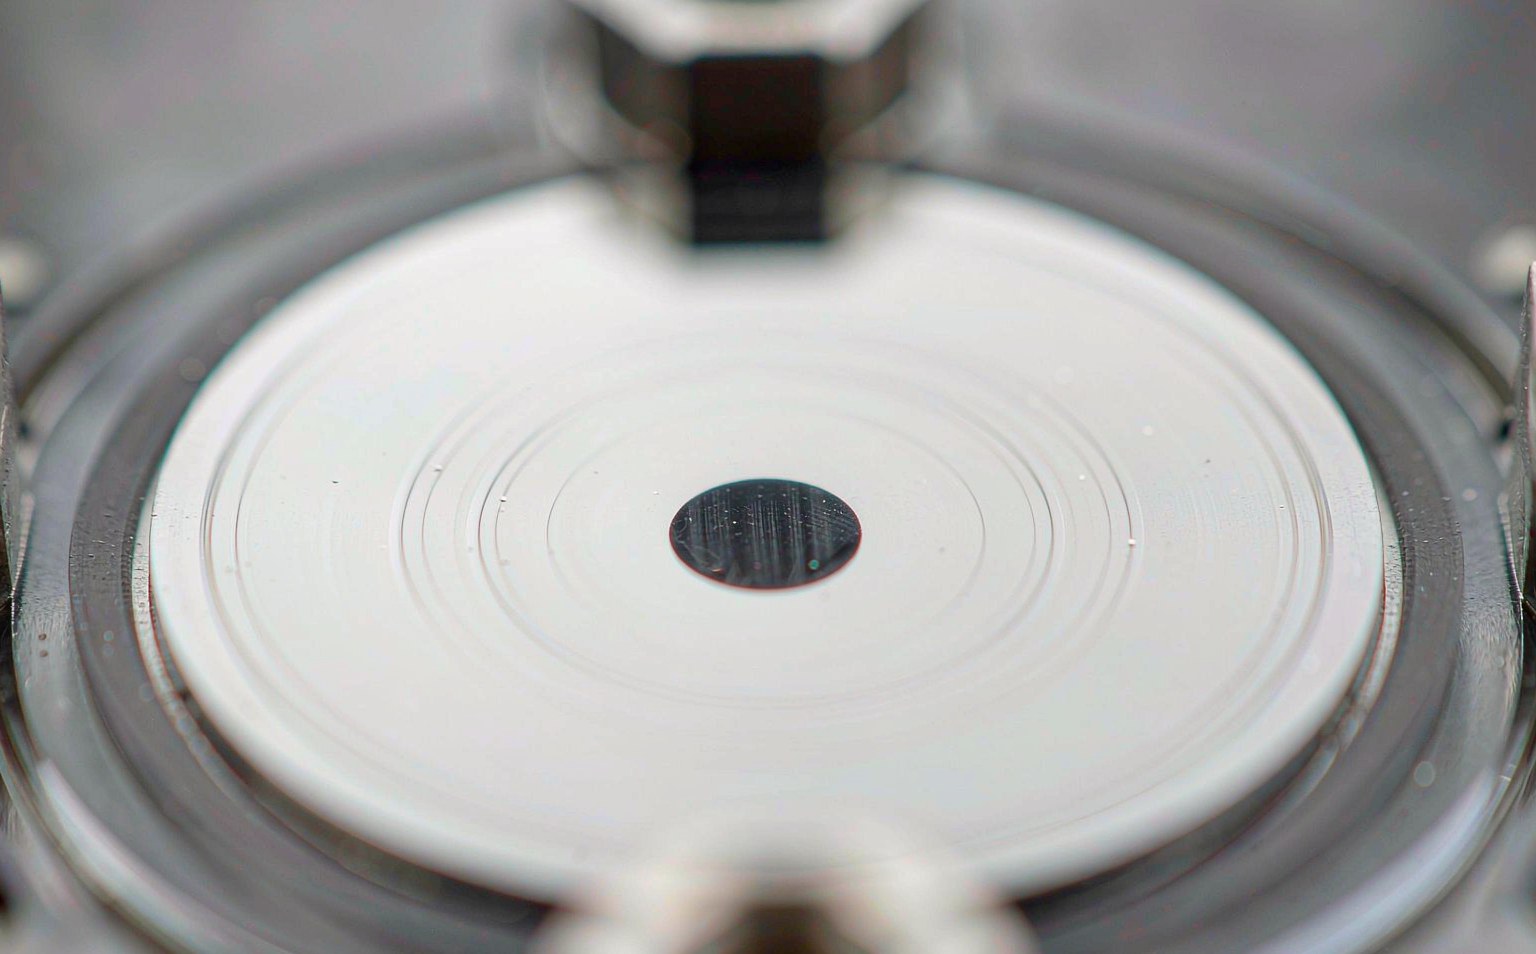
Zwei Steckverbinder lassen sich miteinander verbinden, weil die Feder in jedem Gehäuse die polierten Ferrulenspitzen so fest zusammenpresst, dass sich das Glas leicht verformt. Ob diese Verformung einen echten physikalischen Kontakt herstellt, hängt von vier Werten ab, und jeder einzelne davon ergibt sich aus dem Polierprozess und nicht aus der Stückliste.
Radius der Krümmung ist der Radius der auf die Spitze polierten kugelförmigen Kuppel. Eine zu flache Kuppel verhält sich wie eine Ebene und hinterlässt einen Luftspalt in der Mitte der Verbindung; eine zu spitze Kuppel konzentriert die Steckkraft auf einen kleinen Bereich und verliert den Kontakt, sobald die Federkraft nachlässt. PC- und UPC-Spitzen werden auf einen Wert zwischen etwa 7 und 25 mm poliert, während APC-Spitzen, die im 8°-Winkel geschliffen sind, einen Wert zwischen 5 und 12 mm aufweisen.
Apex-Versatz ist der Abstand zwischen dem höchsten Punkt dieser Kuppel und der Achse der Faser. Wenn zwei Faserspitzen mit großem Versatz aufeinandertreffen, erfolgt der Kontakt an ihren höchsten Punkten statt an den Faserkernen, wodurch ein kleiner Luftspalt entsteht und die Reflexion erhöht wird. Alles, was über 50 µm hinausgeht, liegt außerhalb der Spezifikation für Singlemode-Anwendungen, und dieser Wert gilt sowohl für UPC als auch für APC.
Höhe der Faser beschreibt, ob die Faser aus der Keramikoberfläche herausragt oder unterhalb dieser liegt – die Werte für Überstand und Hinterschneidung in einem Polierbericht. Ein Überstand von einigen zehn Nanometern gewährleistet, dass der Kontakt über das Glas und nicht über die Keramik erfolgt. Geht man zu weit, nimmt die Faser die gesamte Federkraft auf und kann brechen; bleibt sie hingegen versenkt, schließt die Verbindung nie.
Polnische Winkel- und Tastenbelegung gelten nur für APC. Der 8°-Schnitt lenkt die Reflexion von der Quelle weg, und er funktioniert nur, wenn beide Hälften denselben Winkel aufweisen, da die Rückflussdämpfung einer abgewinkelten Verbindung lange vor dem Einfügedämpfungsverlust zusammenbricht. Der Winkel wird zudem relativ zur Steckverbindung gemessen, sodass ein Fehler in der Nut dazu führt, dass eine perfekt polierte Spitze als stark abgewinkelt erscheint. Das ist der mechanische Grund für die Regel, dass APC- und UPC-Baugruppen verbleiben in getrennten Verbindungssegmenten.
Die Konzentrizität ist der fünfte wichtige Parameter: Wie genau sitzt der Faserkern auf der Achse der Ferrule? Sie hängt eher von der Ferrule als von der Politur ab, und bei Singlemode-Baugruppen liegt die Toleranz normalerweise bei etwa 1 µm. Ein seitlicher Versatz des Kerns führt zu einer Einfügedämpfung, die sich durch keine noch so gründliche Reinigung beseitigen lässt, und die Referenz zur Steckverbinderkennzeichnung Die von der Fiber Optic Association veröffentlichte Übersicht eignet sich als nützliche Kontrollquelle, wenn zwei Anbieter dieselbe Schnittstelle unterschiedlich beschreiben.
Die Grenzen hinter den Zahlen
Für Singlemode-Baugruppen gelten als Referenzdokumente Telcordia GR-326-CORE, Ausgabe 4, sowie die IEC Die Serie 61755, in der sowohl das Messverfahren als auch die Akzeptanzbereiche für PC-, UPC- und APC-Schnittstellen festgelegt sind. Diese Werte tauchen immer wieder in qualifizierten Spezifikationen auf.
| Parameter | UPC / PC-Einmodenfaser | APC Singlemode | Was außerhalb des Bereichs nicht funktioniert |
|---|---|---|---|
| Radius der Krümmung | 7–25 mm | 5–12 mm | Flache Spitzen schließen sich im Kern nie vollständig; spitze Spitzen belasten nur einen kleinen Bereich. |
| Apex-Versatz | ≤ 50 µm | ≤ 50 µm | Der Kontakt trifft nicht auf der Faserachse auf und hinterlässt einen Luftspalt |
| Höhe der Faser | −125 bis +50 nm im Bereich von 7 bis 25 mm | Gleicher Bereich; üblicherweise werden ±100 nm angegeben | Ein starker Überstand führt zu Rissen in der Faser; eine tiefe Hinterschneidung hält die Fuge offen |
| Polierwinkel | Nicht zutreffend | 8,0° ± 0,3° | Eine Winkelabweichung führt zur Bildung einer Keillücke und beeinträchtigt die Rückflussdämpfung |
| Rundlaufgenauigkeit des Kerns | Typischerweise ≤ 1 µm | Typischerweise ≤ 1 µm | Ein seitlicher Kernversatz verursacht Verluste, die durch Reinigung nicht ausgeglichen werden können |
| Schlüsselausrichtung | Nicht zutreffend | Schnittebene bezogen auf die Keilnut | Ein guter Tipp wirkt wie ein schlechter Winkel, wenn der Schlüssel gedreht wird. |
Beachten Sie, wie breit das Radiusband und wie schmal das Faserhöhenband ist. Käufer, die eine Lieferung auf der Grundlage eines Musters der geformten Schalen statt eines Geometrieberichts akzeptieren, kaufen im Grunde genommen das, was der Polierer an diesem Tag durch den Druck seines Polierpads hergestellt hat. TIA Genau aus diesem Grund gibt es Interoperabilitätsstandards: Sie definieren die Schnittstelle, nicht den Prozess, durch den sie entstanden ist.
Wie sich ein geometrischer Fehler in der Praxis bemerkbar macht
Geometrieprobleme treten selten direkt am Werksausgang auf. Sie zeigen sich vielmehr in Form eines Testergebnisses, das sich nicht wiederholen lässt, oder als Verbindung, deren Qualität sich nach dem ersten Wiederanschluss verschlechtert.
| Feldsymptom | Mögliche geometrische Ursache | Zunächst prüfen |
|---|---|---|
| Der Einfügedämpfungsverlust ist in Ordnung, aber der Rückflussdämpfungsverlust liegt nahe am Grenzwert | Krümmungsradius am flachen Ende des Bandes, sodass der physikalische Kontakt nur schwach ist | Interferometer-Messwert an beiden Hälften des Paares |
| Link besteht den Test auf der Prüfbank, scheitert jedoch im Vergleich mit dem Kabel eines anderen Anbieters | Versatz der Scheitelpunkte oder ein großer Radiusunterschied zwischen den beiden Kuppeln | Beide Enden messen, dann im Paar zusammenstecken und erneut prüfen |
| Die Fasern brechen oder es kommt nach wiederholtem Einstecken zu einem Sprung im Signalverlust | Der Überstand beträgt weit über +50 nm, sodass die Federkraft auf dem Glas aufliegt | Spalte „Faserhöhe“ im Geometriebericht |
| APC-Paare weisen eine Reflexion auf, die weit über den Erwartungen liegt | Polierwinkel außen 8,0° ± 0,3° oder ein Schlüssel-Fehler | Winkelwert plus Tastenausrichtung |
| MPO-Stämme weisen eine große Bandbreite an Verlusten pro Faser auf | Uneinheitliche Faserhöhe über die gesamte Ferrulenreihe hinweg | Daten zur Höhe und Koplanarität pro Faser |
| Ein einwandfreies Duplexkabel weist im Test immer noch hohe Werte auf | Der Kern liegt außerhalb der Ferrulenachse oder die Ausrichtungshülse ist verschlissen | Überprüfen Sie die Adapter sowie das Kabel |
Die letzte Zeile ist besonders erwähnenswert: Eine Ausrichtungshülse, die ihre Bohrungstoleranz verloren hat, führt bei jedem daran angeschlossenen Kabel zu einem seitlichen Versatz, und das Kabel wird dafür verantwortlich gemacht, da es als letztes getestet wurde. Halten Sie ein Ersatzkabel, von dem Sie wissen, dass es einwandfrei ist, als Referenz bereit und tauschen Sie es aus, bevor Sie eine Lieferung als fehlerhaft einstufen.
Mehrfaser-Ferrulen werden anders bewertet

Eine MT-Ferrule enthält 12, 16 oder 24 Fasern in einer geformten Spitze, die durch zwei Führungsstifte ausgerichtet werden, und wird anhand der Koplanarität und nicht anhand eines symmetrischen Wertes für die Faserhöhe beurteilt. Jede Faser in der Reihe muss innerhalb eines Bandes sitzen, damit alle innerhalb desselben Federwegs Kontakt erreichen, und die Norm IEC 61755-3-31 definiert die geometrischen Anforderungen für die Minus-Seite der Ferrule. Eine zu tief sitzende Faser in einer Zwölf-Faser-Reihe führt zu einer Verbindung, bei der elf Kanäle „grün“ anzeigen und einer einen hohen Verlust aufweist; deshalb ist ein Geometrieblatt pro Ferrule ebenso wichtig wie der Kanalverlusttest.
Der gleiche Winkel von 8° gilt auch für abgewinkelte MPO/MTP-Kabelkonfektionen, allerdings mit einer Besonderheit: Die Führungsstifte legen die Bezugsebene für die gesamte Reihe fest, sodass ein verbogener Stift oder ein abgenutzter Adapter den Winkel bei allen Fasern gleichzeitig verschiebt. US Conec hat die Marke MTP entwickelt und veröffentlicht Leitfäden zum Umgang mit Ferrulen, die man vor dem Aufbau eines Racks mit hoher Dichte unbedingt lesen sollte; dieselbe Sorgfalt gilt auch für jede 12-Faser-Trunk-Verbindung in einem Rechenzentrum.
Warum ein Einfügungsdämpfungsmessgerät davon nichts erkennen kann
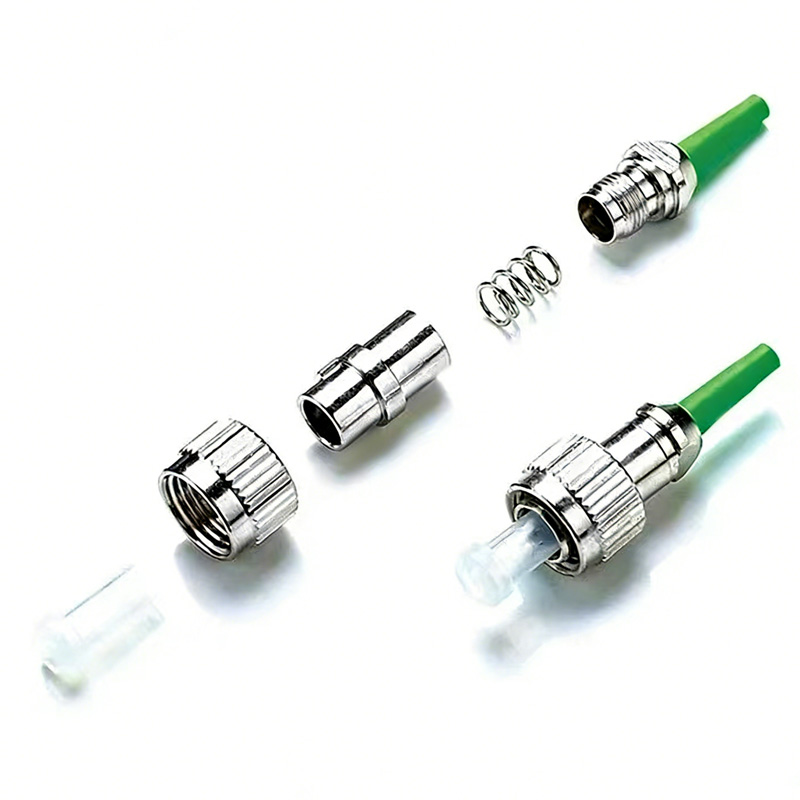
Eine Lichtquelle und ein Leistungsmesser messen das Ergebnis einer Verbindung, nicht die Geometrie, die dazu geführt hat. Ein 3D-Interferometer misst die Spitze selbst, erstellt eine Karte der Kuppel und gibt den Krümmungsradius, den Versatz des Scheitelpunkts, die Faserhöhe und – bei APC – den Winkel relativ zur Keilnut in Sekunden pro Stecker an, gemäß den in der Normenreihe IEC 61755 festgelegten Methoden.
Diese Unterscheidung ist bei der Beschaffung von Bedeutung, nicht nur auf dem Prüfstand. Ein Einfügedämpfungswert sagt nichts darüber aus, ob die beiden Steckerkontakte nach einem erneuten Zusammenstecken, einem Temperaturzyklus oder einer etwas nachlassenden Federkraft noch physischen Kontakt haben. Geometriedaten hingegen schon, und genau diese Daten sagen voraus, wie sich ein Steckverbinder verhält, sobald die Staubkappe entfernt wird. Ein bestandener Test in einem Einfügedämpfungsbericht ist kein Ersatz dafür.
Eine praxisorientierte Stichprobenpolitik sorgt für vertretbare Kosten: 100-prozentige Interferometer-Prüfung bei APC-Single-Mode-Kabeln, bei denen die Rückflussdämpfung die Verbindung gewährleistet, und chargenbasierte Stichproben bei UPC-Hausanschlusskabeln, wobei der Bericht zusammen mit den Zertifikaten versandt wird. Die Prüfanleitung von Fluke Networks deckt den visuellen Teil desselben Fachgebiets ab, und die beiden Prüfungen gehören in dieselbe Arbeitsanweisung.
Checkliste für die geometrischen Spezifikationen zur Angebotsanfrage
Die Geometrie ist die kostengünstigste Qualitätskennzahl, die sich kontrollieren lässt, da hierfür lediglich eine Zeile in der Anfrage und ein Eintrag in den Versandunterlagen erforderlich sind. Geben Sie die nachstehende Tabelle an Ihren Lieferanten weiter und bitten Sie ihn um die Daten, bevor die erste Charge versandt wird.
| Parameter | Was ist in der Angebotsanfrage anzugeben? | Anzufordernde Nachweise |
|---|---|---|
| Radius der Krümmung | 7–25 mm für UPC; 5–12 mm für APC | Interferometerbericht pro Produktionscharge |
| Apex-Versatz | ≤ 50 µm bei jeder Baugruppe | Derselbe Bericht, pro Anschluss |
| Höhe der Faser | −125 bis +50 nm; geben Sie bitte an, ob ±50 nm oder ±100 nm erforderlich sind | Derselbe Bericht |
| Polierwinkel | 8,0° ± 0,3°, gemessen anhand der Skala | Derselbe Bericht, Winkel in Grad |
| Konzentrationsfähigkeit | Versatz zwischen Kern und Ferrule ≤ 1 µm bei Singlemode-Fasern | Zertifikat des Spitzenlieferanten für die Ferrule |
| MT-Koplanarität | Koplanarität auf der Minus-Seite gemäß IEC 61755-3-31 sowie eine Begrenzung der Höhenstreuung pro Faser | Geometrieblatt pro Ferrule |
| Qualität der Stirnflächen | Kein Fehler im 50-µm-Kernbereich gemäß IEC 61300-3-35 | 400× Inspektionsbild |
| Haltbarkeit der Verbindung | Einfügungs- und Rückflussdämpfung, gemessen nach dem Steckvorgang gemäß GR-326-CORE | Zusammenfassung der Qualifikationsprüfung |
Lesen Sie die Berichte so, wie Sie einen Verlustbericht lesen würden: Der Parameter, der bei der Eingangskontrolle am Rand seines Toleranzbereichs liegt, ist derjenige, der im Einsatz aus diesem Bereich herausdriften wird. Fenxi erfasst für jede ausgelieferte Baugruppe den Einfügungsverlust, den Rückflussverlust und die Geometrie der Endfläche, und zwar von SC-Stecker und Single-Mode- und Multimode-Patchkabel zu abgewinkelten MPO-Stammleitungen. Senden Sie uns Ihren Link-Entwurf, die Art der Polierung pro Segment und die von Ihnen vorgesehenen Grenzwerte zu, und unsere Ingenieure werden die Geometriespezifikationen bestätigen und Ihnen ein Angebot für die Baugruppen entsprechend Ihrer Einführung unterbreiten.